白色母粒是最容易被低估的一味料。 看着就是”把塑料变白”,等上了机才知道麻烦:加少了盖不住底色,加多了析出,换一批货出现色差,模头还开始积料。 更常见的是另一种——同样是白母粒,着色的、消光的、纺丝的,根本不是一回事。拿注塑级的料去纺丝,喷丝板半天就堵。
这篇沪正白色母粒选型的文章不谈型号,只讲两件事:参数怎么看,功能档次怎么分。
一、先搞清楚:你要的”白”是哪一种
这是第一步,也是最多人搞错的一步。同样是”要白”,实际上有三种完全不同的需求:
| 你要的效果 | 真正在解决什么 | 选型的重心 |
|---|---|---|
| 遮盖 | 盖住底色、回收料的杂色 | 看遮盖力、看添加量上限 |
| 增白 | 本身料不黑,只是想提白度 | 看白度值、看分散均匀性 |
| 配色基料 | 用来调别的颜色 | 看色相底调、看批次稳定性 |
三种需求,选出来的料可能完全不是一回事。采购只说一句”要白母粒”,不说明是哪一种,供应商就只能猜——猜错了就是打样三轮、来回折腾。
关于”白度和遮盖力是不是一回事”,我在《白度与遮盖力是一回事吗》里专门拆过,这里不重复。
二、六个参数,逐个看明白
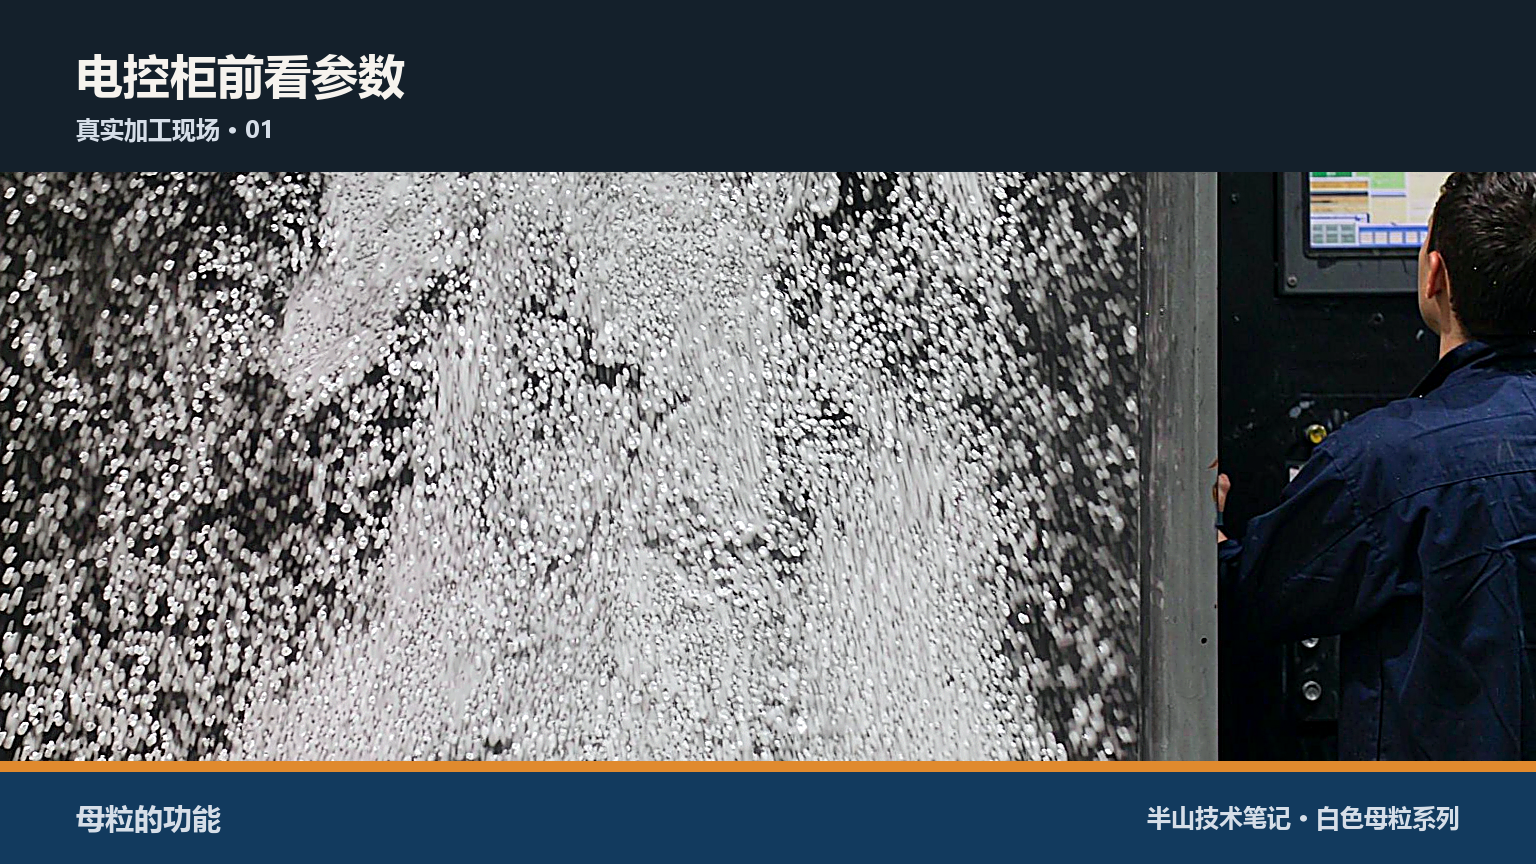
1. 钛白粉含量
这是大家第一个问的参数,但它不是越高越好。
含量高,意味着同样添加量下遮盖力更强、可以少加;但也意味着单价更高、对分散工艺要求更苛刻——分散做不好,高含量反而更容易出斑点。
怎么判断够不够用:先看你的制品厚度和遮盖要求。薄壁浅色件,中等含量就够了;厚制品或要全覆盖的,往上走。
2. 载体(这条最容易被忽略,也最花钱)
载体就是包着钛白粉的那层树脂。它必须跟你的基体树脂匹配。
PE 的料加到 PP 里,或者反过来,最常见的后果是分散不良、制品表面起皮、强度下降。这不是加多加少的问题,是根本不匹配。
常见载体:PE / PP / ABS / PVC / EVA,按你的基体树脂选。
载体怎么选、跨载体用会出什么问题,见《白母粒的载体怎么选》《PE 载体的白母粒加到 PP 里行不行》。
3. 添加量区间
添加量是一个区间,不是一个固定值。原因很简单:不同的白度目标、不同的制品厚度,用量差好几倍。
一个经验判断法:
- 浅色、薄壁、要求不高 → 取区间低限,省料
- 高遮盖、厚制品、全覆盖 → 往上取
- 到了某个点继续加,白度不再提升,反而开始出问题(析出、模头积料)——这个点叫饱和点
饱和点一定要自己测,不同设备、不同工艺,位置不一样。
见《白母粒的饱和点在哪里》《一吨料加多少白母粒》。
4. 分散性(看不见,但最要命)
参数表上通常没有这一项,但它决定了你上机之后出不出问题。
分散不好,制品上就是斑点、料花、色带。很多时候客户以为”白度不够是钛白粉加少了”,实际是粉体抱团没散开——这时候再加料,只会更糟。
判断办法:打样时看膜面/件面有没有肉眼可见的颗粒点,有条件的话做显微观察。
见《白度不够,是钛白粉加少了还是分散不好》。
5. 色相底调(做配色一定要看)
钛白粉不是纯白,它带底调——偏蓝相或偏黄相。
单做白色制品时这点不明显;一旦拿它当配色基料调浅色、调米色调灰,底调差一点,整批色就偏了。
所以做配色的,要跟供应商锁定底调,并且要求批次之间底调稳定。这一项很多采购不知道问,等配色出偏差了才发现。
6. 稳定性与储存
白色母粒怕潮、怕晒、怕高温。包装要防潮内衬,仓库要阴凉干燥通风避光。
未开封原包装的保质期,行业常见是 24 个月——但开封后要尽快用完,受潮的料上机就是灾难。
三、三个功能档次:着色 / 消光 / 纺丝级
这是本文最该看清的一节。白母粒按用途分三档,技术要求一级比一级高,价格也一级比一级高。
3.1 着色级:最基础,也是用量最大的一档
干什么用:给制品上白色——包装袋、编织袋、日用品壳体、家电外壳、化妆品盒。
核心要求:白度、遮盖力、分散均匀、批次无色差。
看什么参数:钛白粉含量、载体匹配、添加量区间。前面六个参数主要就是为这一档服务的。
适用工艺:吹膜、注塑、拉丝、流延、挤出。
3.2 消光级:要的是”不反光”
干什么用:做哑光外观——哑光膜、化妆品包装、家电外壳、要求低调质感的日用品。
为什么需要单独一档:钛白粉本身光泽偏高,普通着色级白母粒做出来是亮面。要哑光,需要在配方里引入消光设计(通常是加入大粒径粒子,让制品表面形成微观粗糙,把光打散成漫反射),这跟”让它更白”是两条技术路线。
选型看什么:
- 光泽度指标(一般要降到多少度,按你的外观要求定)
- 消光与遮盖力的平衡——消光做重了,遮盖力往往往下掉
- 对后道工序的影响:表面哑光后,印刷性、热封性、爽滑度都可能变,要提前验证
常见坑:消光母粒和普通白母粒混着加,比例一变光泽度就飘。要么全用消光级,要么固定配比打样确认,别现场随手调。
3.3 纺丝级:三档里要求最高的
干什么用:做纤维和无纺布——PP 纺粘无纺布、熔喷布、BCF 地毯丝、扁丝、各类化纤长丝短丝。
为什么它最难:前面两档出问题,最多是外观难看;纺丝级出问题,是生产根本跑不下去。
纤维是让熔体从喷丝板几千个微孔里挤出去,孔径比头发丝还细。熔体里只要有一点没散开的团聚颗粒、一点凝胶、一点杂质,就会:
- 堵喷丝板 → 组件压力飙升,被迫停机换板
- 断丝、飘丝 → 断头率上升,成品率掉
- 纤维粗细不匀 → 无纺布强力不均,下游退货
选型看什么(这四项是纺丝级的命门):
| 看什么 | 为什么 |
|---|---|
| 过滤性能(过滤压力值 FPV / 滤网压差) | 这是纺丝级最核心的指标。数值越低,说明熔体里的大颗粒越少,越不容易堵板 |
| 分散细度与粒径分布 | 钛白粉颗粒要细、要均匀,团聚颗粒是堵板主因 |
| 载体熔融指数(MI)匹配 | 纺丝用的是高 MI 树脂,载体 MI 跟不上会直接导致可纺性变差 |
| 挥发分与水分 | 熔体里带气,纺丝时就是气泡丝、断头 |
常见坑(这条最贵):
拿注塑级、吹膜级的白母粒去纺丝——参数看着都差不多,上机两小时喷丝板就堵了,停机换组件、废品、工期,损失远大于母粒本身的差价。
一句话:纺丝级不是”白一点的着色级”,是另一套技术路线。 做纤维、无纺布的,选型时第一句话就该问”这是不是纺丝级”,而不是问”多少钱一吨”。
三档对比速查
| 着色级 | 消光级 | 纺丝级 | |
|---|---|---|---|
| 主要目的 | 上白色 | 哑光外观 | 纤维/无纺布可纺 |
| 核心指标 | 白度、遮盖力 | 光泽度、遮盖平衡 | 过滤性能、分散细度 |
| 关键工艺 | 吹膜/注塑/拉丝 | 吹膜/注塑 | 纺粘/熔喷/纺丝 |
| 出问题后果 | 外观差 | 外观不达标 | 停机、断丝、废成品 |
| 技术要求 | 基础 | 中 | 最高 |
四、一条决策路径:五步定下来
把上面串起来,实际选型就五步:
第一步:定基体树脂 → 定载体
你做的是 PE 还是 PP 还是 ABS?这一条直接把范围砍掉一大半。
第二步:定白度/遮盖目标 → 定添加量起点
要盖住回收料的杂色,还是要提白?目标不同,起点不同。
第三步:定功能档次 → 着色 / 消光 / 纺丝级
这一步别跳过。 尤其是做纤维无纺布的,直接跳到纺丝级,别在着色级里挑。
第四步:定加工工艺 → 定分散与加工要求
吹膜、注塑、拉丝、流延、纺丝,对母粒的流动性、分散细度、过滤性要求不一样。模头/喷丝板容易积料的,要跟供应商说明。
第五步:打样验证 → 定最终用量
从小比例开始往上试,找到饱和点,再往下退一点留余量。这一步不能省。
很多”选错了”的案例,回头看都是跳过了第五步——没打样直接上机,一吨料废了才发现。
五、四个常见误区
误区一:只看钛白粉含量
含量再高,载体不匹配也是白搭。含量是第二位的,载体匹配是第一位的。
误区二:加得越多越白
过了饱和点,加多少都不会更白,只会带来析出和模头积料。
误区三:只比单价
含量 60% 的料单价肯定比 30% 的高,但达到同样白度,加的量可能只有一半。要算的是”出一吨制品花多少钱”,不是”一公斤母粒多少钱”。
误区四:拿注塑级白母粒去纺丝
这是最贵的一个坑——堵板停机的损失,远超母粒差价。做纤维无纺布,第一句话就问”是不是纺丝级”。
六、我做的这款白色母粒,在什么位置
(这一节放在最后。你先看懂怎么选,再看我这款适合不适合。)
| 项目 | 指标 |
|---|---|
| 钛白粉含量 | 60% |
| 建议添加量 | 3% – 20% |
| 适用载体 | PE / PP / ABS / PVC / EVA |
| 功能档次 | 着色 · 消光 · 纺丝级(三档均可做) |
| 主要功能 | 白色着色 · 可消光 · 可配色 |
| 外观 | 白色颗粒,无团聚,表面光滑 |
| 保质期 | 未开封原包装建议 24 个月 |
三种档次分别适合什么
- 着色:包装编织袋、日用品与玩具壳体、家电外壳、化妆品包装盒,以及作为配色基料使用
- 消光:需要哑光外观的薄膜、包装与外壳件——消光与遮盖的平衡点,按你的外观要求调
- 纺丝级:PP 纺粘无纺布、熔喷、BCF 地毯丝、扁丝等纤维类制品
关于 3%–20% 这个区间
行业里常见的白母粒添加量多标 1%–4%,我给的区间更宽,是因为要同时覆盖两类需求:
- 浅色、薄壁、对白度要求不高 → 3% 起就够,省料
- 高遮盖(全覆盖包装、家电外壳)或做配色基料 → 往上取,最高到 20%
不是加得越多越好,是按你要的白度和遮盖力倒推。
包装规格:25 kg / 包(牛皮纸袋 + 防水内衬,适合试样与小批量)、1 t / 包(吨包 FIBC,适合大批量稳定供货)。
关于物性指标:熔融指数(MI)、含水量、耐热等级、耐迁移等级,以及纺丝级的过滤压力值(FPV)与分散细度这几项,我按行业公开资料里同行的优等水平整理过一版参考值,但实际以双方确认的检测报告 / 订单规格为准——这一点我不含糊,不会拿别人的数字说成自己的实测。
尤其是纺丝级的过滤性能,不同纺丝设备、不同喷丝板规格对它的容忍度差很多,这一项建议直接打样实测,别只看参数表。
七、一个真实的例子
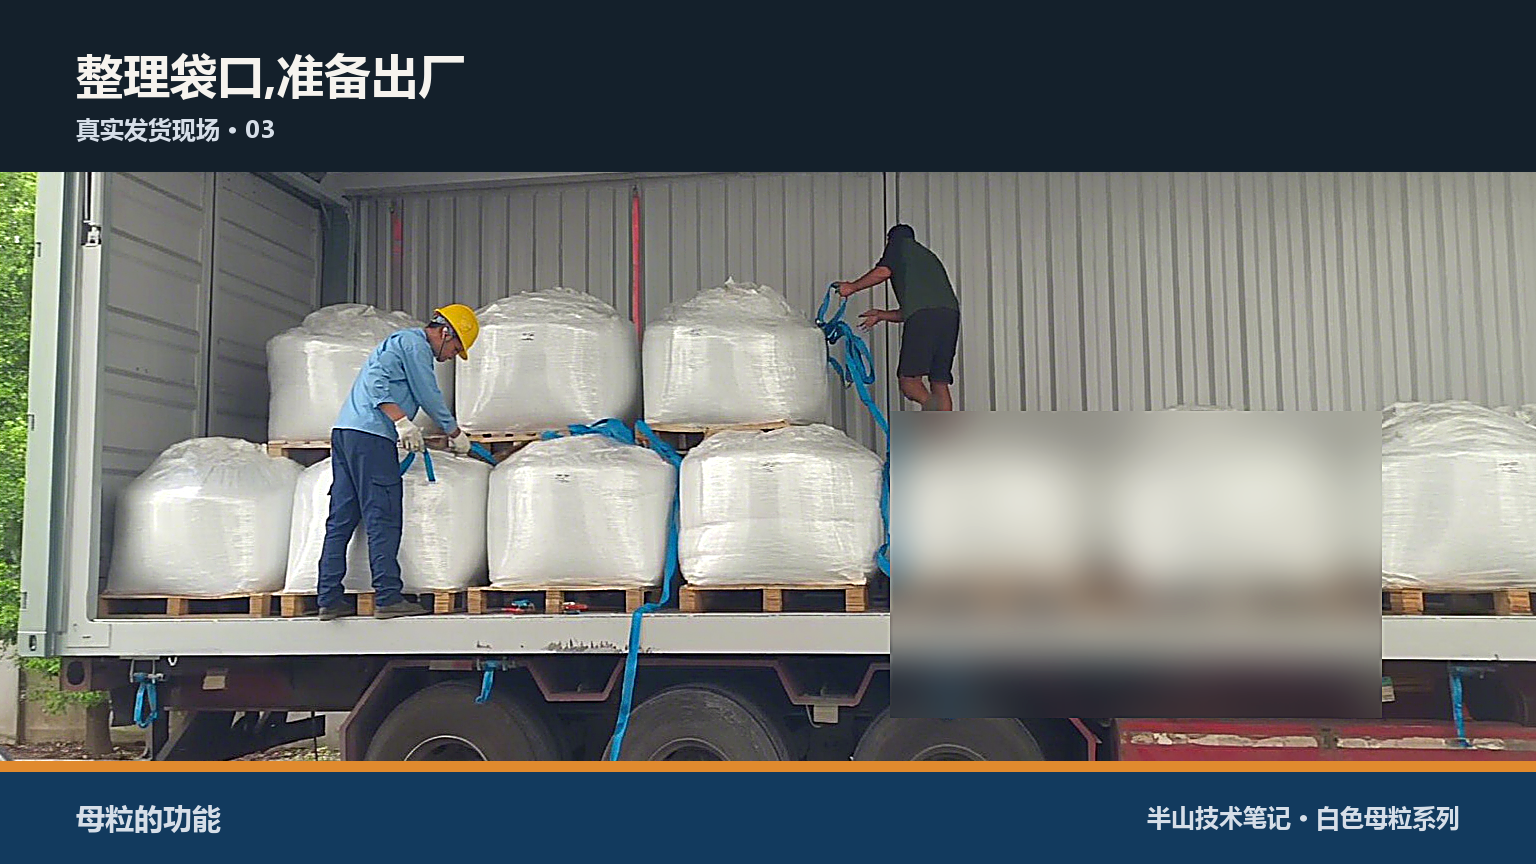
前两天装车的一批货,50 吨。
客户做薄膜,选母粒选得很仔细。几家厂的样品摆进同一台机器,同一套工艺,一轮轮地试:白度够不够、遮盖行不行、分散好不好、模头有没有积料,一项项对着看,中间还把膜样送去测指标。
合格了才下单。
50 吨,按 5% 的添加量算,能出 1000 吨薄膜。
装车那天我在现场。叉车叉起一袋,袋口扎紧,吊带绷直,稳稳落进车厢。五十袋装完,码得整整齐齐。
做工业品这一行,客户不会因为话说得好听就下单。他要的是这批料上机之后,不出问题。
50 吨是结果,前面那一轮轮的测试才是原因。
你可能还想看
选型这件事拆开讲,每个点都是一篇:
- 《白度不够,是钛白粉加少了还是分散不好》
- 《金红石型和锐钛型钛白粉怎么选》
- 《白度与遮盖力是一回事吗》
- 《怎么测钛白粉的真实含量》
- 《白母粒的饱和点在哪里》
- 《白母粒的载体怎么选》
- 《PE 载体的白母粒加到 PP 里行不行》
- 《模头积料、口模流延,是怎么回事》
- 《60% 含量白母粒,这笔成本账怎么算》
你厂里选白色母粒,卡在哪一步? 是载体匹配、添加量拿不准,还是做无纺布纺丝总堵板——评论区说说你的情况,我看到都会回。
*本文参数来自真实产品资料与业务确认(钛白粉 60%、添加量 3%–20%、多载体、着色/消光/纺丝级三档、保质期 24 个月)。未确认的物性指标不预填,以检测报告为准,不夸大、不编造。*
本文由 周汉超 撰写 · 上海沪正 销售经理 · 专注防红外线 / 防紫外线 / 防蓝光 / 阻燃 / 抗菌 / 白色母粒等功能性母粒的选型与打样实测 · 交流电话 18621959913